


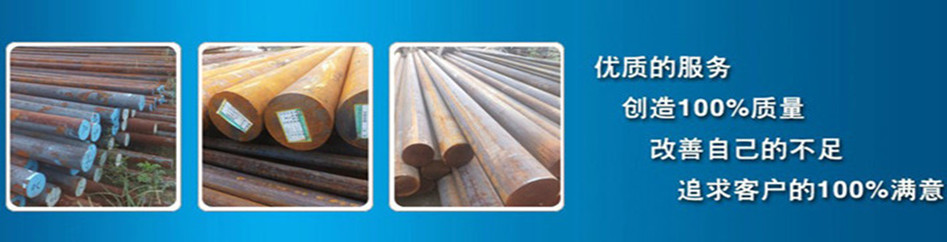
40CR合金结构钢
40CR合金结构钢
40Cr合金结构钢,抗拉强度、屈服强度及泽透性均比40号钢高,但焊接性有限,有形成裂纹的倾向。40Cr是中碳调制钢,冷敏模具钢。该钢价格适中,加工容易,经适当的热处理以后可获得一定的韧性、塑性和耐磨性。正火可促进组织球化,改进硬度小于160HBS毛坯的切前性能。在温度550~570°C进行回火,该钢具有佳的综合力学性能。该钢的淬透性高于45钢,适合于高频卒火,火焰淬火等表面硬化处理等。
40Cr钢经调质后用于制造承受中等负荷及中等速度工作的机械零件,如汽车的转向节、后半轴以及机床上的齿轮、轴、蜗杆、花键轴、顶尖套等;经泽火及中温回火后用于制造承受高负荷、冲击及中等速度工作的零件,如齿轮、主轴、油东转子、滑块、套环等;经淬火及低温回火后用于制造承受重负荷、低冲击及具有耐磨性、截面上实体厚度在25mm以下的零件,如蜗杆、主轴、轴、套环等;经调质并高频表面淬火后用于制造具有高的表面硬度及耐磨性而无很大冲击的零件,如齿轮、套筒、轴、主轴、曲轴、心轴、销子、连杆、螺钉、螺帽、进气阀等。
此外,这种钢又适于制造进行碳氮共渗处理的各种传动零件,如直径较大和低温韧性好的齿轮和轴。
化学成份
碳C:0.37~0.44硅Si:0.17~0.37锰Mn:0.50~0.80铬Cr:0.80~1.10硫S:允许残余含量≤0.035磷P:允许残余含量≤0.035镍Ni:允许残余含量≤0.030铜Cu:允许残余含量≤0.030
力学性能
抗拉强度ob(MPa):≥980(100)
屈服强度0s(MPa):>785(80)
伸长率85(%):≥9
断面收缩率中(%):≥45
冲击功Akv():>47
冲击韧性值akv (/cm2):>59(6)
硬度:≤207HB
试样尺寸:试样毛坯尺寸为25mm
热处理规范
热处理规范:淬火850°C,油冷;回火520°C,水冷、油冷。
交货状态
以热处理(正火、退火或高温回火)或不热处理状态交货,交货状态应在合同中注明。
对应钢号
我国GB的标准钢号是40Cr、
德国DIN标准材料编号1.17035/1.7045、德国DIN标准钢号41Cr4/42Gr4、
英国EN标准钢号18、英国BS标准钢号41Cr4、
法国AFNOR标准钢号42C4、法国NF标准钢号38Cr4/41Cr4、
意大利UNI标准钢号41Cr4、
比利时NBN标准钢号42Cr4、
瑞典SS标准钢号2245、
美国AISI/SAE/ASTM标准钢号5140、
日本JIS标准钢号SCr440(H)/SCr440.
国际标准化组织ISO标准钢号41Cr4。
氨化处理
40Cr属于可氮化調,其所含元素有利于氮化。40Cr经氣化处理后可获得较高的表面硬度,40Cr调质后氮化处理硬度最高能达到HRA72~78,即HRC43~55。
氮化工件工艺路线:锻造-退火-粗加工·调质·精加工-除应力-粗磨氮化-精磨或研磨。由于氮化层薄,并且较脆,因此要求有较高强度的心部组织,所以要先进行调质热处理,获得回火索氏体,提高心部机械性能和氮化层质量。软氮化是活性氮化比较常用的是气体氮化
40Cr焊接
40Cr焊接前注意预热,以防止因基体散热,造成焊缝内部激冷淬裂。焊接后调质前最好加一遍正火。
焊接性
结晶时易偏析,对结晶裂纹(一种热裂纹)比较敏感,焊接时容易在弧坑和焊缝中凹下的部分开裂。含碳量较高,快冷时易得到对冷裂纹很敏感的淬硬组织(马氏体组织)。过热区在冷速较大时,很容易形成硬脆的高碳马氏体而使过热区脆化。
焊接要点
1、一般在退火(正火)状态下进行焊接。
2、焊接方法不受限制
3、用较大线能量,适当提高预热温度,一般预热温度及层间温度可控制在250~300°C之间。
4、焊接材料应保证熔敷金属的成分与母材基本相同,如J107-Cr
5、焊后应及时进行调质热处理。若及时进行调质处理有困难,可进行中间退火或在高于预热的温度下保温一段时间,以排除扩散氢并软化组织。对结构复杂、焊缝较多的产品,可在焊完一定数量的焊缝后,进行一次中间退火。
|


 扫一扫微信,快速报价